Сварка пластикового бампера: как отремонтировать трещины и разрывы
Пошаговое руководство по сварке бампера: как определить тип пластика, чем варить, как правильно разделать и запаять трещину или разрыв, чтобы деталь не разошлась снова.
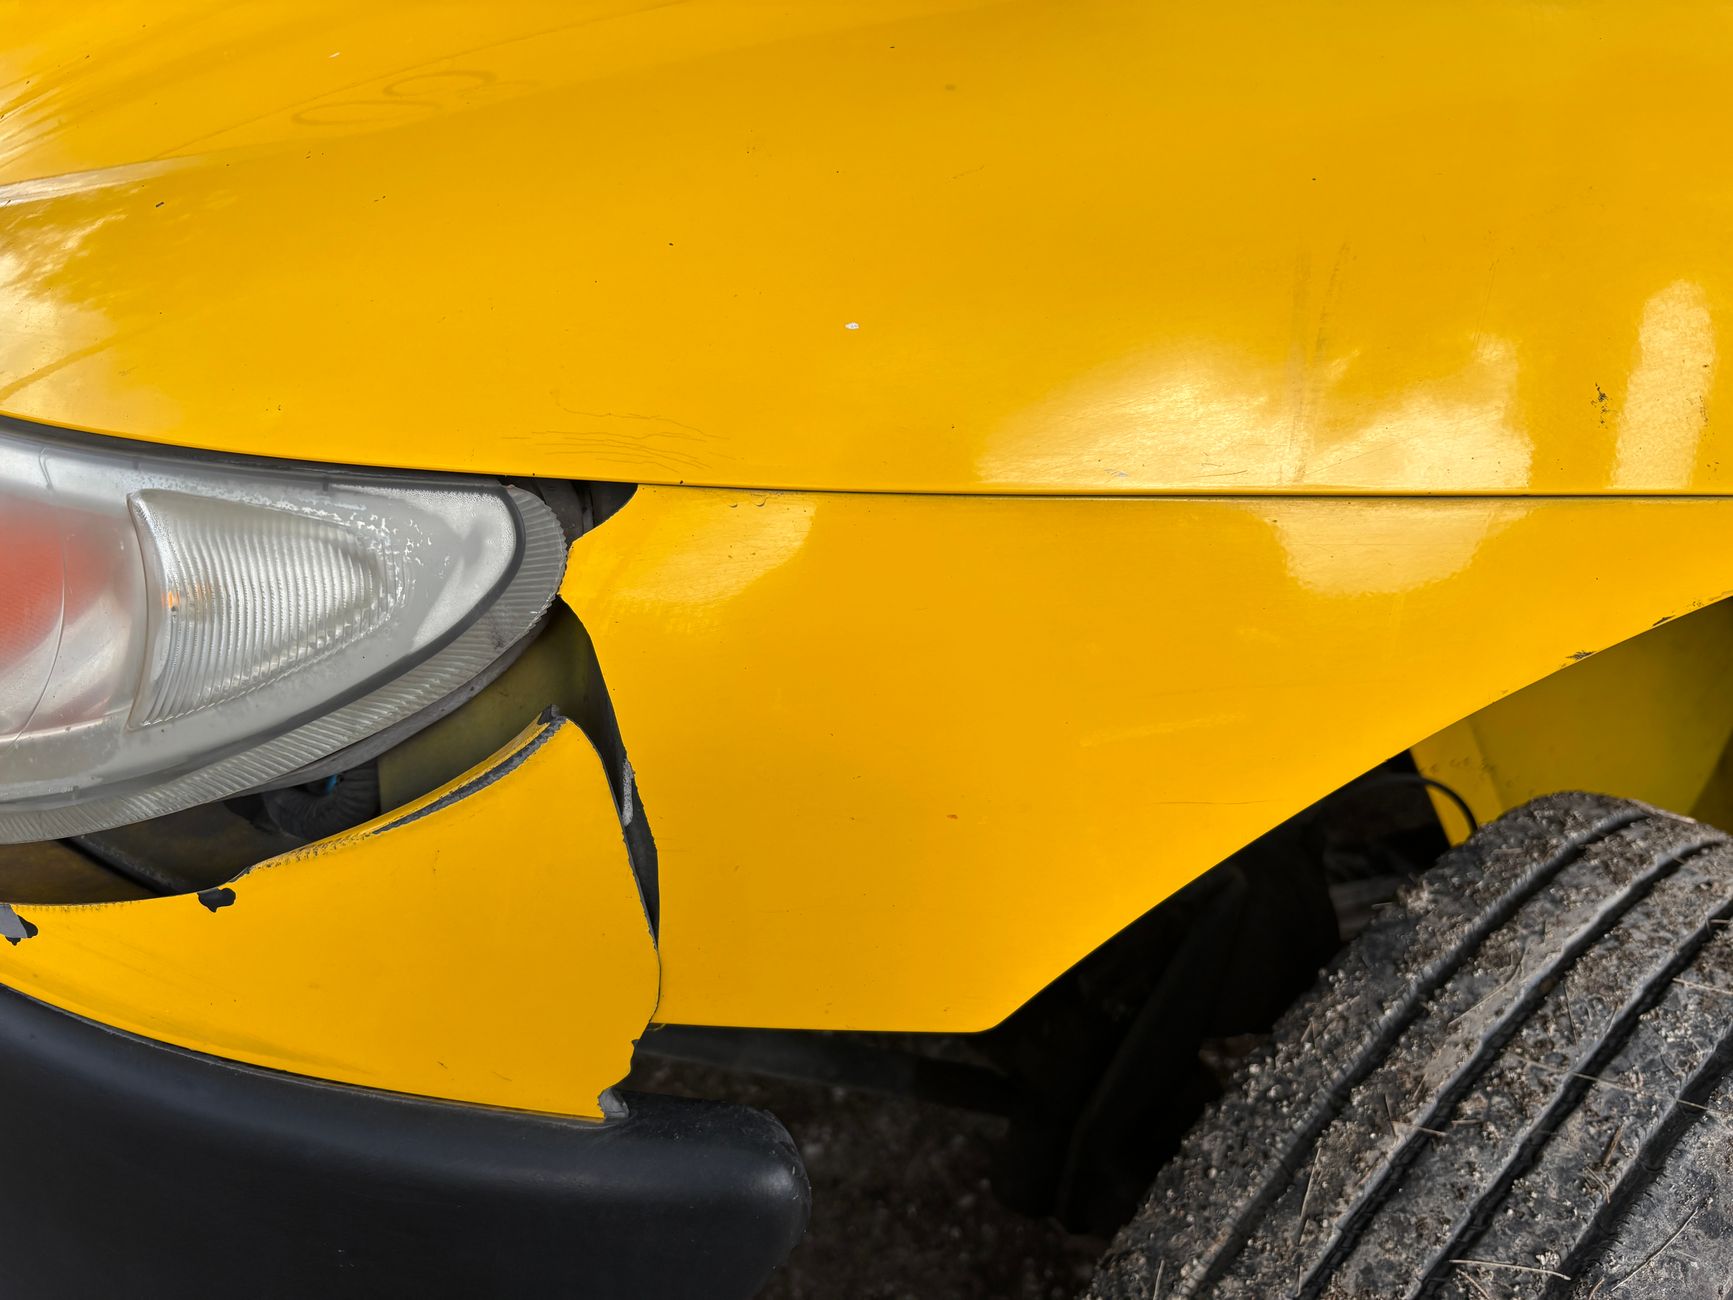
Сварка — самый надёжный способ вернуть бампер к жизни после трещины или разрыва. В отличие от скотча, стяжек и «косметической» шпатлёвки поверх щели, пайка восстанавливает монолитность детали: пластик снова работает как единое целое. Ниже разберём, как определить материал бампера, чем его варить, как правильно разделать трещину и какие ошибки превращают ремонт в покупку новой детали.
Почему бампер лопается, а не просто царапается
Бампер — это не монолитная деталь, а тонкостенный элемент из термопласта с рёбрами жёсткости и внутренними усилителями. При ударе нагрузка распределяется неравномерно: одна зона растягивается, другая рвётся, и появляется трещина с рваными краями. Чем тоньше пластик и чем ниже температура на улице, тем выше шанс, что вместо вмятины вы получите именно разрыв.
Отдельная категория — усталостные трещины. Они появляются без удара: от вибрации, перепадов температур, натяжения в местах крепления и старых ремонтов. Такие трещины опасны тем, что владелец замечает их уже тогда, когда пластик разошёлся на несколько сантиметров.
Главный принцип: трещину нельзя «заклеить» — её нужно заварить так, чтобы шов по прочности не уступал основному материалу. Всё, что лежит поверх трещины, но не соединено с ней, рано или поздно отвалится.
Определяем тип пластика: от этого зависит вся технология
Универсального электрода для бамперов не существует. Пруток должен быть химически совместим с основой, иначе шов получится хрупким и разойдётся при первой деформации.
Что чаще всего встречается
- PP, PP+EPDM, TPO — полиолефины, самый распространённый материал бамперов. Варятся только «своим» прутком, шпатлёвка к ним липнет плохо, нужен специальный грунт-адгезия.
- ABS — варится легко, отлично шлифуется и красится, хорошо держит шпатлёвку.
- PA (полиамид) — прочный, но гигроскопичный: перед сваркой требует сушки, иначе шов получится пористым.
- PC, PBT, PA+GF — встречаются на премиальных моделях, требуют высокой температуры сварки и точного подбора прутка.
- Полиуретан (PUR) — часто это не термопласт, а реактопласт: он не плавится, а горит, поэтому варить его нельзя, только клеить.
Три способа проверить материал
- Маркировка. Осмотрите внутреннюю сторону бампера: там есть штамп с аббревиатурой материала. Это самый надёжный ориентир.
- Тест горячей иглой. Нагрейте иглу и коснитесь скрытого участка. PP даёт запах парафина и тянется нитью, ABS пахнет резко и дымит, PA ведёт себя похоже на ABS, но с другим запахом.
- Тест на изгиб. Тонкая полоска PP гнётся и белеет, ABS трещит, PC пружинит.
Проводите тесты только на внутренних, невидимых участках и в проветриваемом помещении: пары пластика токсичны.
Чем варят бамперы: оборудование и расходники
- Термофен с узкой насадкой — базовый инструмент; строительный фен с широким соплом даёт слишком рассеянный поток.
- Паяльник с плоской ступенчатой насадкой или специальный экструдер для больших объёмов.
- Прутки (электроды) под конкретный тип пластика.
- Армирующая сетка из нержавейки и термоскобы для усиления шва.
- Скотч-брайт, изопропиловый спирт, обезжириватель.
- Шлифмашинка, грунт для пластика, эластичная шпатлёвка и краска для финиша.
Подготовка: здесь делается 80% результата
- Снимите бампер или обеспечьте удобный доступ к трещине с двух сторон — варить придётся и снаружи, и изнутри.
- Вымойте деталь и обезжирьте участок вокруг повреждения.
- Остановите рост трещины: просверлите отверстие диаметром 3–4 мм на её конце. Это снимет концентрацию напряжения.
- Разделайте кромки V-образно под углом 60–90 градусов. Без разделки пруток ляжет поверх и не проплавит материал на всю глубину.
- Зачистите кромки скотч-брайтом и уберите стружку.
- Прогрейте весь участок феном — холодный пластик забирает тепло и шов получается непроваренным.
Как заварить трещину: пошагово
- Нагрейте кромки до рабочей температуры материала: для PP это примерно 200–250 °C, для ABS — 180–220 °C. Точные значения зависят от марки.
- Начните с конца трещины, постепенно двигаясь к её началу. Так вы не «загоняете» напряжение в непроваренную зону.
- Вводите пруток в образовавшуюся ванну расплава плавными движениями, как при сварке металла, без отрыва.
- Не перегревайте: если пластик начал темнеть или пузыриться, материал деградировал, и шов будет хрупким. Дайте участку остыть и продолжите.
- Заварите трещину с обеих сторон — наружной и внутренней. Это удваивает прочность соединения.
- Усильте шов изнутри: уложите полосу нержавеющей сетки и вплавыте её тем же прутком, либо поставьте несколько термоскоб поперёк трещины.
- Дайте детали полностью остыть естественным образом, без воды и сжатого воздуха: резкое охлаждение ведёт пластик и создаёт новые напряжения.
- Отшлифуйте шов, нанесите грунт для пластика, затем эластичную шпатлёвку и краску.
Ремонт разрывов и отсутствующих фрагментов
Если кусок бампера оторван, одного прутка недостаточно — нужна заплата. Возьмите донорский фрагмент из того же материала: подойдёт старый бампер с разборки или обрезок внутренней части детали. Заплату подгоняют по форме с зазором 1–2 мм, приваривают по всему периметру, а с тыльной стороны обязательно ставят сетку или несколько слоёв армирования.
Для длинных разрывов, идущих через рёбра жёсткости, сначала восстанавливают рёбра, а уже потом заваривают внешнюю поверхность. Если проигнорировать эту последовательность, деталь потеряет жёсткость и треснет рядом со швом.
Простой тест на качество: после сварки попробуйте слегка изогнуть отремонтированный участок. Хороший шов гнётся вместе с деталью, плохой — щёлкает и расходится по границе.
Четыре ошибки, из-за которых ремонт не держится
- Неподходящий пруток. ABS-электрод на PP-бампере не сплавится с основой — шов отслоится целиком.
- Недогрев. Пруток «прилипает» сверху, но материал под ним не расплавлен. Внешне всё выглядит целым, а держится шов на честном слове.
- Шпатлёвка вместо сварки. Шпатлёвка не несёт нагрузку, она только выравнивает поверхность. Её задача — финиш, а не прочность.
- Резкое охлаждение и покраска «сразу». Внутренние напряжения в шве приводят к усадке и появлению видимой линии трещины через несколько недель.
Сколько стоит ремонт и что с гарантией
Цена зависит от типа повреждения, материала и объёма работ: локальная трещина, как правило, обходится заметно дешевле замены детали, а разрыв с утратой фрагмента — ближе к верхней границе. Точную сумму называет мастер после осмотра, потому что на фотографии не видно внутренних разрывов и состояния креплений.
Дисклеймер: приведённые ориентиры носят справочный характер и не являются публичной офертой. Итоговая стоимость, сроки и условия гарантии определяются индивидуально и зависят от материала бампера, сложности повреждения и выбранного способа восстановления.
Когда ремонт уже нецелесообразен
- Разрушены точки крепления и посадочные места под клипсы — их восстановление часто дороже новой детали.
- Трещина идёт по всей длине бампера и через несколько рёбер жёсткости.
- Материал «уставший», крошится и не образует ванну расплава.
- Повреждения носят характер сложной деформации с разрывом на несколько фрагментов.
Вывод
Сварка пластика — не временная мера, а полноценный ремонт, если сделан по технологии: правильно определён материал, подобраны пруток и температура, выполнена разделка кромок и армирование изнутри. Именно эти шаги, а не косметика сверху, определяют, продержится бампер один месяц или несколько лет.
Если сомневаетесь в типе пластика или масштабе повреждения, покажите деталь мастеру до начала работ: иногда внешне безобидная трещина требует усиления рёбер, а иной раз дешевле сразу поставить новый бампер, чем трижды переделывать шов.